


Шлифовальный круг выбирают по совокупности параметров. Совпадение диаметра и посадочного отверстия подтверждает лишь часть требований: для работы также должны подходить профиль, абразивный материал, зернистость, твердость, структура, связка и допустимая скорость. В каталоге Волжского абразивного завода эти характеристики рассматриваются совместно с назначением операции.
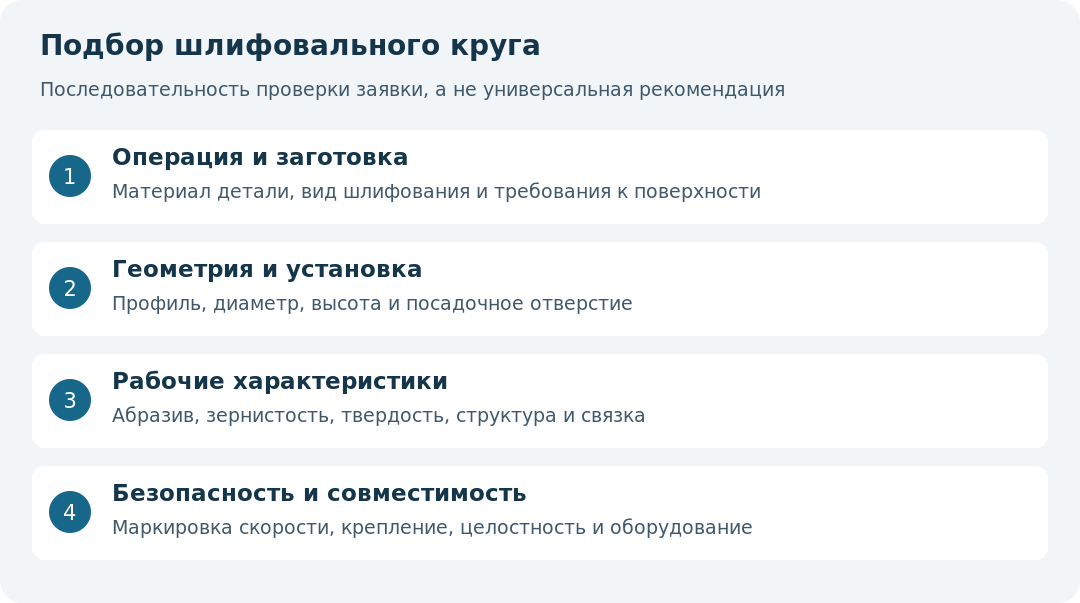
Материал круга и обрабатываемая заготовка
Нормальный электрокорунд 14А представлен в инструменте для обдирки стальных отливок, поковок и проката, а также обработки деталей из углеродистых и легированных сталей.
Белый электрокорунд 25А применяется в операциях, где важны снижение теплообразования и качество поверхности. В каталоге отмечены обработка инструментальных сталей, тонкостенных деталей и инструмента, у которых затруднен отвод тепла.
Черный и зеленый карбид кремния, 54С и 64С, используются для обработки чугуна, твердых сплавов, стекла, мрамора, гранита и других материалов. Это не означает взаимозаменяемость всех кругов с такой маркировкой: необходимо учитывать связку и назначение конкретного изделия.
Керамическая или бакелитовая связка
Керамическая связка V отличается водостойкостью, химической стойкостью и способностью сохранять профиль рабочей кромки. Круги на этой связке представлены для различных видов станочного шлифования и заточки.
Ограничение керамического инструмента связано с чувствительностью к ударным и изгибающим нагрузкам. В каталоге отдельно запрещено применять его для обработки прерывистых поверхностей, например зачистки сварных швов и удаления облоя. Работа торцом допустима только для исполнения, специально предназначенного для такой нагрузки.
Бакелитовая связка B производится на основе фенолформальдегидных смол. Инструмент на ней применяется для обдирки, отрезки, прорезки пазов и других операций с повышенной нагрузкой. При этом необходимо избегать перегрева и учитывать невысокую стойкость связки к щелочным смазочно-охлаждающим жидкостям.
Зернистость, структура и геометрия
Каталог разделяет инструмент по зернистости, твердости и структуре. Эти параметры нельзя заменять одним общим указанием «круг для стали». Например, для предварительного шлифования и для чистовой обработки предусмотрены разные рекомендации по зернистости.
Для структуры выделены плотные, средние, открытые и высокопористые исполнения. Их применение связывается с конкретной операцией: необходимостью сохранять профиль, условиями контакта и требованиями к бесприжоговой обработке. Рекомендации производителя имеют обзорный характер и требуют уточнения для конкретного процесса.
Геометрия также определяется операцией. Помимо прямого профиля, каталог содержит круги с выточками, чашечные и тарельчатые исполнения. Наружный диаметр, высоту, посадку и дополнительные размеры необходимо проверять по соответствующему типу, а не по соседней позиции каталога.
Проверка перед применением
Перед установкой необходимо проверить целостность инструмента и соответствие маркировки оборудованию. Превышать указанную на круге скорость нельзя. Наличие защитного кожуха, правильное крепление и отсутствие биения входят в обязательные условия эксплуатации, приведенные производителем.
| Параметр | Что проверять | Почему нельзя пропускать |
|---|---|---|
| Материал зерна | 14А, 25А, 95А, 54С или 64С | Выбор зависит от заготовки и операции |
| Связка | V, B или BF | Различаются условия применения и ограничения |
| Геометрия | Профиль, наружный диаметр, высота, посадка | Совместимость с оборудованием и видом обработки |
| Зернистость, твердость, структура | Полное обозначение из технической заявки | Не заменяются общим указанием «для стали» |
| Скорость | Пределы на маркировке конкретного круга | Не допускается превышать указанные значения |
Источник технических сведений и фотографий: каталог Волжского абразивного завода, предоставленный для подготовки статьи. Подбор изделия выполняется по полному обозначению и условиям конкретной операции.
